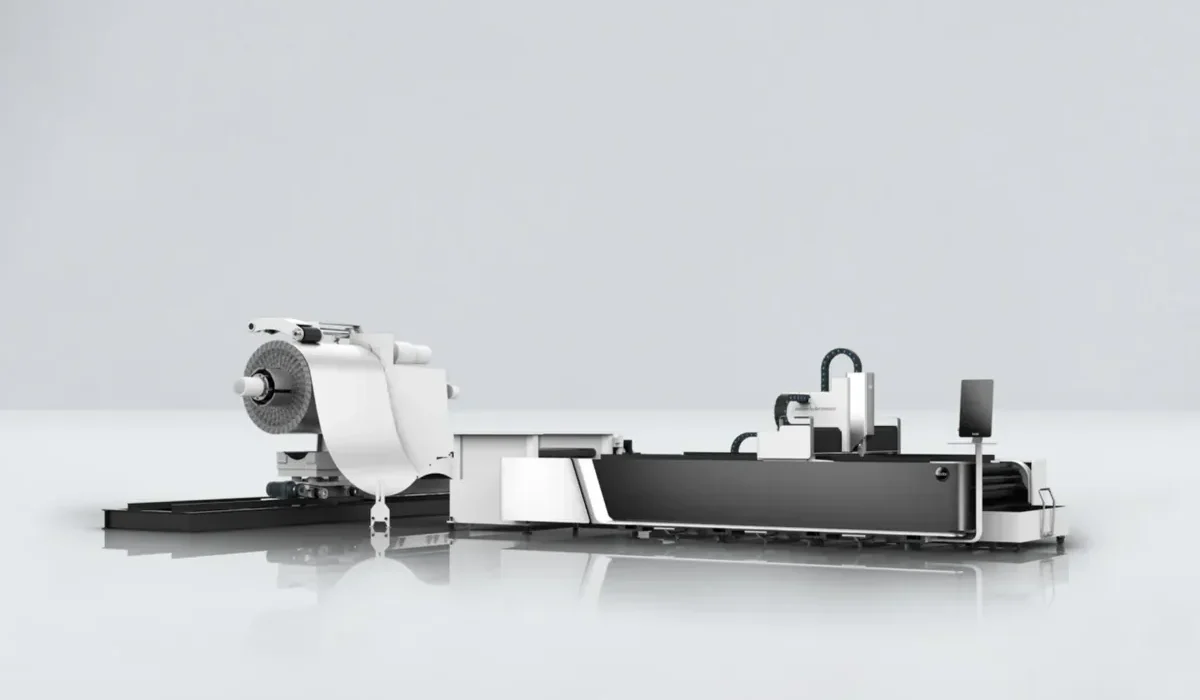
Ligne de découpe laser Bodor Rocut série R alimentée en bobine
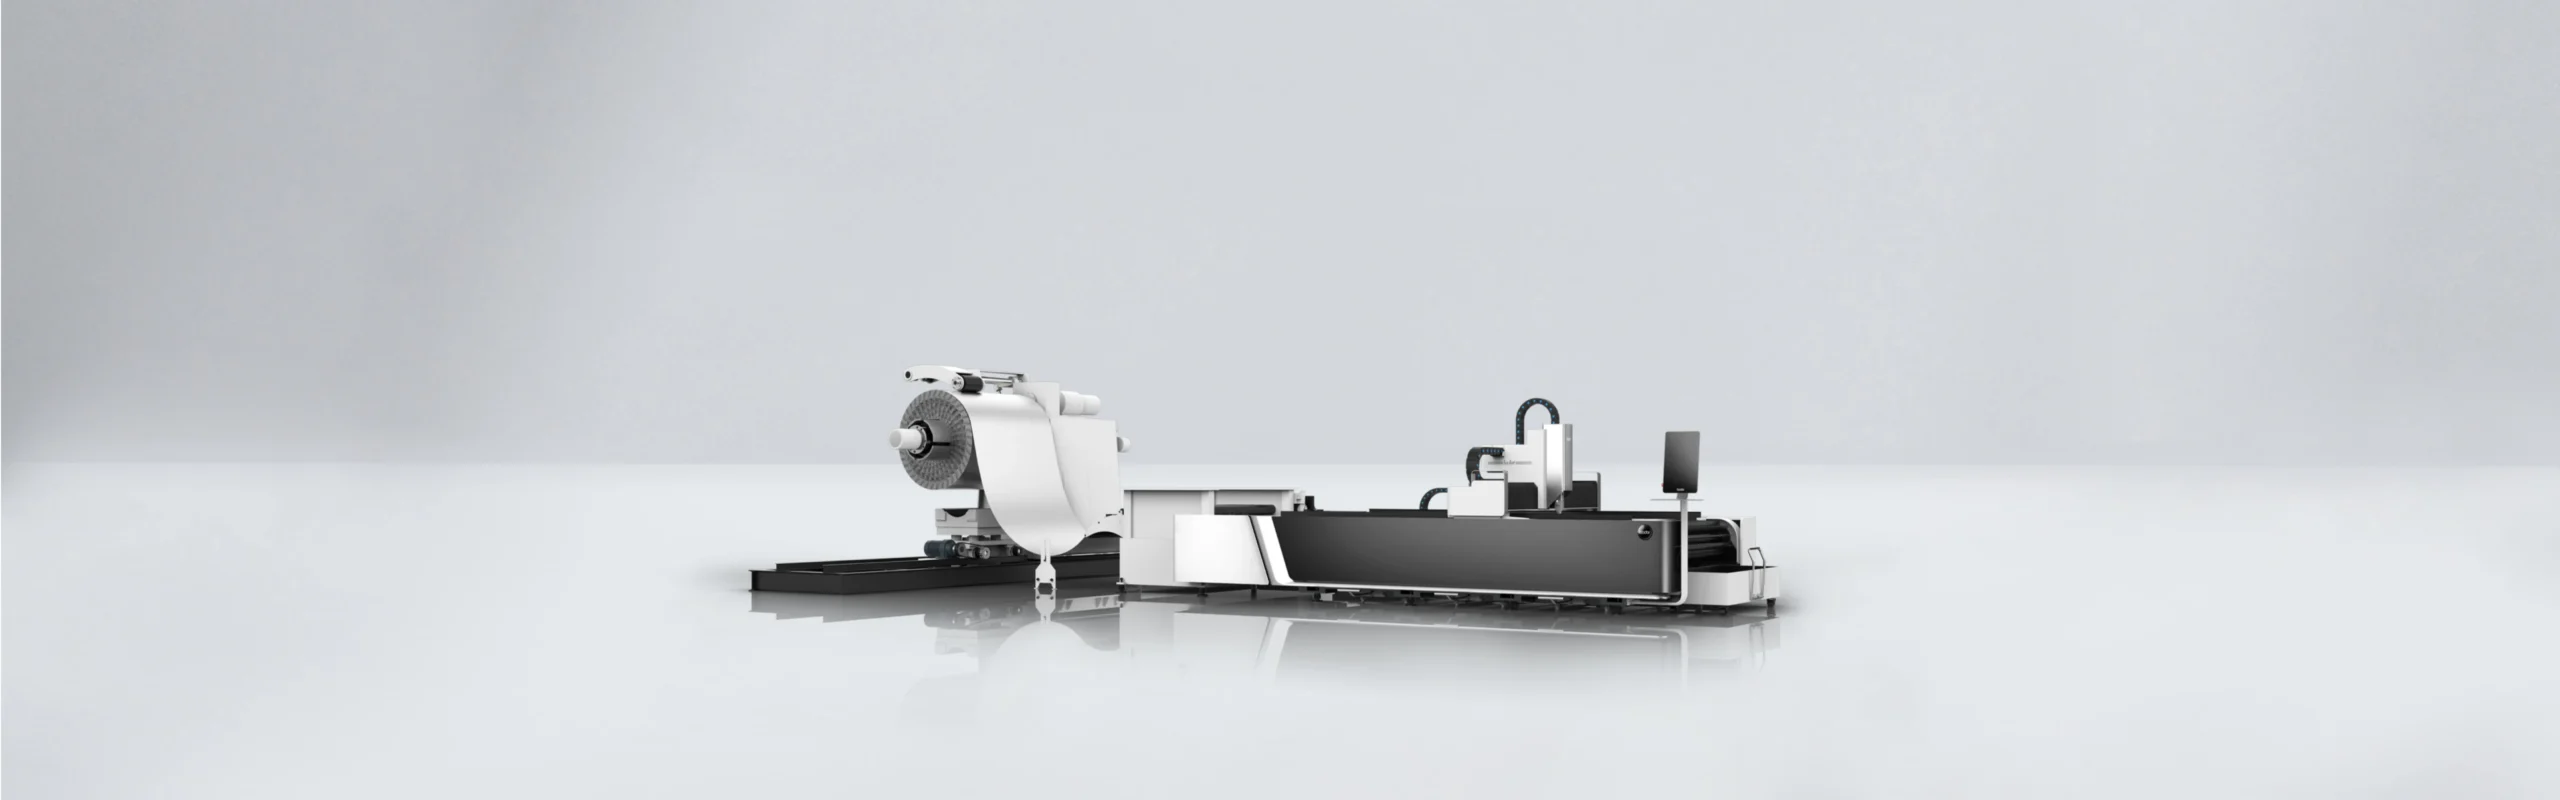
Bodor Rocut (série R) : déroulage, planage et découpe en une seule étape. La ligne Rocut amène la bobine d’acier directement au laser, la plane et la découpe en imbrication continue, ce qui élimine la manutention des tôles et réduit les rebuts. Bodor présente la R1250 (bobine de 1 250 mm de largeur). Offerte au Canada par AMS Inc.
Points forts
- Déroulage, planage et découpe laser intégrés en une seule ligne
- Imbrication continue sur toute la bobine pour réduire le coût des matériaux
- Deux postes dérouleurs de série, jusqu’à six en option : les changements de matériau n’arrêtent pas la production
- Algorithme qui compense les vibrations causées par la pression d’air sur les tôles minces
- Détection à 360° et trajectoires de tête planifiées pour réduire les collisions; plateforme de réception en option pour le tri automatique
Caractéristiques techniques
| Modèle présenté | R1250 (bobine de 1 250 mm de largeur) |
|---|---|
| Postes dérouleurs | 2 de série, jusqu’à 6 en option |
| Puissances laser offertes | 1,5 kW, 3 kW ou 6 kW |
Les caractéristiques sont fournies par le fabricant et peuvent varier selon la configuration. Communiquez avec AMS pour obtenir une soumission ou une démonstration.
Capacité de découpe de bobines
La Rocut n’est pas un chargeur pour un laser existant : c’est une ligne complète alimentée en bobine. La bobine est placée sur un dérouleur, la bande est planée, puis amenée dans la cellule de découpe fermée et découpée en imbrication continue sur toute sa longueur; il n’y a donc aucune tôle à soulever, à empiler ou à cisailler. Bodor fabrique deux largeurs, R1250 et R1500, chacune avec trois sources laser à fibre, et attribue la précision de la découpe le long de la bobine à la fonction de correction du désalignement de la série. Les valeurs proviennent des données publiées par Bodor pour la série R.
| R1250 | R1500 | |
|---|---|---|
| Surface de découpe (largeur de bande × longueur d’imbrication) | 3 048 × 1 250 mm | 3 048 × 1 524 mm |
| Matériaux en bobine (Bodor) | Acier au carbone, acier inoxydable, alliage d’aluminium | Acier au carbone, acier inoxydable, alliage d’aluminium |
| Puissances laser offertes | 1,5 kW, 3 kW, 6 kW | 1,5 kW, 3 kW, 6 kW |
| Postes dérouleurs | 2 de série, jusqu’à 6 en option | 2 de série, jusqu’à 6 en option |
| Vitesse de positionnement max. / accélération | 90 m/min · 1 G (Bodor : selon la solution technique) | 90 m/min · 1 G |
| Course de l’axe Z | 100 mm | 135 mm |
| Précision de positionnement / répétabilité | ±0,05 mm/m · ±0,03 mm | ±0,05 mm/m · ±0,03 mm |
| Encombrement de la ligne (L × l × H, approx.) | 14 600 × 2 575 × 2 260 mm | 14 855 × 2 940 × 2 380 mm |
| Laser Scanning Cutting (mise en forme du faisceau) | En option (Bodor) | En option (Bodor) |
Le configurateur de la R1500 de Bodor indique des options d’épaisseur de 0,8 mm jusqu’à 14 mm pour l’acier au carbone, 6 mm pour l’acier inoxydable, 5 mm pour l’aluminium et 4 mm pour le cuivre selon les sources offertes, sans préciser laquelle s’applique à quelle puissance laser. Bodor ne publie ni le poids des bobines, ni leur diamètre intérieur ou extérieur, ni la largeur de bande minimale, ni la plage d’épaisseurs par niveau de puissance.
Comment lire ce tableau. La surface de découpe correspond à la largeur de bande acceptée par la ligne et à la longueur d’une fenêtre d’imbrication; les pièces sont imbriquées en continu le long de la bobine, de sorte que 3 048 mm n’est pas une longueur de tôle. Choisissez la R1250, dont l’encombrement est aussi le plus réduit, pour les bobines jusqu’à 1 250 mm, et la R1500 pour les bobines de 1 524 mm (60 po). Choisissez la source en fonction de l’épaisseur la plus forte que vous coupez tous les jours. Pour obtenir des échantillons de découpe dans votre propre bobine, communiquez avec AMS.
À qui s’adresse la Rocut
Producteurs de pièces minces en grand volume. Les raccords de CVC, les boîtiers électriques, les rayonnages, les panneaux d’électroménagers et de machines agricoles ainsi que les flans d’enseignes sont découpés en longues séries dans des bandes de la largeur de la bobine. Quand vous coupez la même épaisseur pendant des heures, c’est en achetant de la bobine plutôt que des tôles coupées à longueur et en imbriquant en continu le long de la bande que la Rocut se rentabilise.
Usines qui fonctionnent sur plus d’un quart de travail. Sur un laser pour tôles, quelqu’un manipule une tôle et un squelette à intervalles de quelques minutes, même avec un chargeur. Sur la Rocut, l’opérateur place une bobine sur un poste dérouleur et la ligne s’alimente elle-même; avec deux postes de série et jusqu’à six, la bobine suivante, d’un autre matériau ou d’une autre épaisseur, est déjà montée, de sorte qu’un changement n’arrête pas la production. Selon Bodor, le cycle ne nécessite aucune intervention manuelle, et une plateforme de réception offerte en option trie les pièces.
Ateliers qui achètent aujourd’hui des flans cisaillés. Si un centre de services plane et cisaille votre bobine en tôles, vous payez cette étape, le transport sur palettes et le squelette qui reste après chaque imbrication. Traiter la bobine à l’interne élimine le cisaillage et la manutention tôle par tôle. Selon Bodor, les économies de matériau commencent dès la première coupe, car l’imbrication continue le long de la bobine réduit les rebuts.
Configurations et options
De série sur toutes les Rocut
- Dérouleur à deux postes, planeuse et cellule de découpe fermée en une seule ligne, avec imbrication continue le long de la bande (Bodor)
- Algorithme antivibration en bord de tôle contre le flottement des bandes minces causé par la pression d’air
- Évitement des collisions : des capteurs à suivi asservi balaient la trajectoire à 360° et contournent les obstacles
- Démarrage en un clic avec paramètres standard; déchargement automatique (Bodor)
À choisir à la commande
- Largeur de ligne : R1250 pour les bobines jusqu’à 1 250 mm ou R1500 pour les bobines jusqu’à 1 524 mm
- Source laser : 1,5 kW, 3 kW ou 6 kW, selon l’épaisseur la plus forte que vous coupez tous les jours
- Postes dérouleurs : de deux (de série) jusqu’à six, selon le nombre de matériaux et d’épaisseurs entre lesquels vous alternez au cours d’un quart
- Gaz d’assistance : oxygène, azote ou air comprimé, selon les matériaux que vous coupez
En option
- Plateforme de réception qui évacue les pièces de la ligne et les trie; Bodor décrit aussi une palettisation intelligente
- Découpe Laser Scanning Cutting (mise en forme du faisceau), indiquée en option sur la page Rocut de Bodor : selon Bodor, elle augmente l’absorption d’énergie dans la zone de coupe et permet de couper les tôles hautement réfléchissantes sans effet de la réflexion en retour
- Série Rocut Pro (pages américaine et allemande de Bodor) : comprend de série une table de travail intégrée de découpe et de tri des pièces, qui trie les pièces pendant que la ligne coupe; offerte en versions CE et CUS
- Logiciels : Bodor Plus (plateforme de surveillance des machines et de service), Bodor MES (gestion de la production) et Bodor Hub
- Refroidisseur, dépoussiéreur et transformateur 600 V définis dans la soumission
| Modèle | Surface de découpe | Puissances laser offertes | Vitesse max. / accélération | Course de l’axe Z | Encombrement de la ligne (approx.) |
|---|---|---|---|---|---|
| R1250 | 3 048 × 1 250 mm | 1,5 / 3 / 6 kW | 90 m/min · 1 G | 100 mm | 14 600 × 2 575 × 2 260 mm |
| R1500 | 3 048 × 1 524 mm | 1,5 / 3 / 6 kW | 90 m/min · 1 G | 135 mm | 14 855 × 2 940 × 2 380 mm |
Les données des modèles proviennent des données comparatives publiées par Bodor pour la série R. L’encombrement correspond à la ligne telle que dessinée par Bodor; prévoyez en plus l’aire d’attente des bobines et l’accès du pont roulant.
Ligne Rocut alimentée en bobine ou laser pour tôles avec flans cisaillés : quelle solution convient à votre production?
La plupart des ateliers canadiens découpent dans des tôles, parce que c’est ce que livrent les fournisseurs et ce qu’exigent les travaux variés; une ligne alimentée en bobine ne change l’équation économique que pour un type de production particulier. Le tableau compare la Rocut à un laser pour tôles alimenté en flans prédécoupés, avec ou sans chargeur.
| Ligne Rocut alimentée en bobine | Laser pour tôles, flans chargés à la main | Laser pour tôles avec chargeur ou tour | |
|---|---|---|---|
| Matière première | Bobine de 1 250 ou 1 524 mm de largeur | Tôles coupées à longueur | Tôles coupées à longueur |
| Qui plane et cisaille | La ligne, à l’interne | Le centre de services, inclus dans le prix de la tôle | Le centre de services, inclus dans le prix de la tôle |
| Manutention par imbrication | Aucune entre les bobines; bobines mises en place au pont roulant | L’opérateur charge la tôle et retire le squelette | Le chargeur manipule les tôles; l’opérateur retire les squelettes |
| Imbrication | Continue le long de la bande; squelette uniquement sur les bords | Une imbrication et un squelette par tôle | Une imbrication par tôle |
| Changements de matériau et d’épaisseur | Changement de poste dérouleur; 2 de série, jusqu’à 6 | Changement de tôle | Changement de tablette de la tour ou de palette |
| Plage d’épaisseurs | Tôles minces; options de la R1500 : 0,8 à 14 mm en acier au carbone, 0,8 à 6 mm en inox (Bodor) | Jusqu’à 40 mm avec 12 kW sur une série P (Bodor) | iLoader jusqu’à 20 mm, iLoader Neo (anciennement iLoader Eco) jusqu’à 8 mm (Bodor) |
| Espace au sol | Ligne d’environ 14,6 à 14,9 m, plus l’aire d’attente des bobines | P3 d’environ 9,5 × 2,3 m, plus l’aire de chargement | Machine plus encombrement du chargeur ou de la tour |
| Utilisation idéale | Longues séries de pièces minces tirées de la même bobine | Travaux variés de sous-traitance, tôle forte, petits lots | Production sur plusieurs quarts à partir de tôles d’épaisseurs variées |
Choisissez la Rocut lorsque l’essentiel de votre volume se compose de pièces minces imbriquées le long d’une bande d’une seule largeur. Choisissez un laser pour tôles comme la série P ou la série A lorsque vos travaux sont variés, épais ou en courtes séries, et ajoutez un iLoader ou un iTower lorsque le problème tient aux quarts de travail et à la main-d’œuvre plutôt qu’aux matériaux.
Acheter une ligne Bodor Rocut au Canada
Alimentation électrique. La plupart des usines canadiennes sont alimentées en triphasé 600 V, alors que les machines Bodor sont conçues pour une tension de 380 à 415 V. AMS inclut dans la soumission le transformateur abaisseur, dimensionné pour l’ensemble formé par la source laser, les entraînements du dérouleur et de la planeuse, le refroidisseur et le dépoussiéreur; il n’y a donc pas de surprise à l’installation. Indiquez-nous votre tension de service et l’intensité disponible lorsque vous demandez une soumission.
Longueur de la travée, livraison des bobines et plancher. AMS coordonne le transport maritime, le dédouanement, le gréage et la mise en place, puis installe la ligne et en assure la mise en service dans votre usine. Nous examinons d’abord votre plan d’aménagement : selon les plans de Bodor, la ligne mesure environ de 14,6 m (R1250) à 14,9 m (R1500) de longueur, sans compter l’espace pour l’attente des bobines et un pont roulant ou un chariot élévateur à bobines pour les mettre en place. Les bobines constituent des charges concentrées : la dalle sous les postes et sous l’aire d’attente est donc vérifiée avant la livraison.
Approbation électrique. Au Canada, l’équipement électrique utilisé en milieu de travail doit porter une marque de certification reconnue ou réussir une évaluation sur place. En Ontario, AMS organise l’évaluation sur place (field evaluation) de l’Office de la sécurité des installations électriques (ESA) dans le cadre de l’installation.
Formation. La formation des opérateurs dans votre usine fait partie d’une offre AMS type. Elle couvre le chargement et l’engagement des bobines, les réglages de la planeuse, l’imbrication continue, l’entretien des buses et des lentilles ainsi que la maintenance quotidienne.
Garantie et service. Chaque machine vendue par AMS est couverte par une garantie traitée au Canada par AMS. Le service, les pièces de rechange et les consommables sont gérés depuis notre siège social de Richmond Hill (Ontario), et nos techniciens se déplacent partout au Canada. Nous avons en stock les buses, les fenêtres de protection et les bagues en céramique courantes. AMS entretient les machines achetées chez AMS.
Financement. Le financement et le crédit-bail d’équipement sont offerts sous réserve de l’approbation du crédit; renseignez-vous sur les options lorsque vous demandez une soumission.
Vous préférez écrire? Nous répondons en français par courriel : [email protected]. Vous pouvez aussi utiliser le bouton « Obtenir une soumission » ci-dessous. Téléphone : +1 905 883-8887 (service en anglais), du lundi au vendredi, de 9 h à 16 h (heure de l’Est).
Questions fréquentes
Qu’est-ce qu’une machine de découpe laser alimentée en bobine?
Une ligne de découpe laser qui prend sa matière dans une bobine plutôt que dans des tôles : un dérouleur dévide la bande, une planeuse l’aplanit, et le laser découpe des pièces imbriquées en continu le long de la bande, dans une cellule fermée. La Bodor Rocut réunit ces trois étapes en une seule ligne et coupe les bobines d’acier au carbone, d’acier inoxydable et d’aluminium.
Quelle largeur de bobine la Bodor Rocut peut-elle couper?
Deux largeurs : la R1250 (surface de découpe de 3 048 × 1 250 mm) pour les bobines jusqu’à 1 250 mm, et la R1500 (3 048 × 1 524 mm) pour les bobines jusqu’à 1 524 mm (60 po). Les deux largeurs acceptent les mêmes sources de 1,5 kW, 3 kW ou 6 kW et partagent la même vitesse de positionnement de 90 m/min.
Quelle épaisseur un laser alimenté en bobine peut-il couper?
Bodor offre des sources de 1,5 kW, 3 kW ou 6 kW et indique des options d’épaisseur de 0,8 mm jusqu’à 14 mm pour l’acier au carbone, 6 mm pour l’acier inoxydable, 5 mm pour l’aluminium et 4 mm pour le cuivre, sans les associer à une puissance. Bodor présente la ligne comme conçue pour le traitement de bobines de tôles minces en grand volume.
Laser alimenté en bobine ou laser pour tôles : lequel est le meilleur?
Ni l’un ni l’autre de façon générale. Une ligne alimentée en bobine l’emporte pour les longues séries de pièces minces tirées d’une seule largeur de matériau, car elle élimine le cisaillage, la manutention tôle par tôle et la plus grande partie du squelette. Un laser pour tôles l’emporte pour les travaux variés, la tôle forte et les courtes séries. Bodor destine la Rocut au traitement automatisé de bobines en grand volume, où elle réduit les rebuts, la main-d’œuvre et le temps de production.
Faut-il un pont roulant pour exploiter un laser alimenté en bobine?
Les bobines sont placées sur les postes dérouleurs au moyen d’un pont roulant ou d’un chariot élévateur à bobines, et la dalle sous les postes doit supporter la charge concentrée. AMS examine votre plan d’aménagement avant la livraison. L’encombrement de la ligne indiqué par Bodor, environ 14,6 m de longueur pour la R1250 et 14,9 m pour la R1500, n’inclut pas l’aire d’attente des bobines.
Quelle approbation électrique et quelle garantie s’appliquent à une Rocut au Canada?
La plupart des ateliers canadiens sont alimentés en triphasé 600 V et les machines Bodor sont conçues pour une tension de 380 à 415 V; AMS inclut donc un transformateur abaisseur dans la soumission. En Ontario, AMS organise l’évaluation sur place de l’ESA qui approuve l’installation. Les machines vendues par AMS sont couvertes par une garantie traitée au Canada par AMS, avec pièces de rechange et service assurés depuis Richmond Hill (Ontario) pour des clients partout au Canada; AMS entretient les machines achetées chez AMS.
Machines et ressources connexes
- Bodor série P : laser pour tôles à grande vitesse à enceinte fermée
- Bodor série A : laser pour tôles à table unique
- Bodor iLoader : chargeur automatique de tôles
- Bodor iTower : tour de stockage de tôles
- Bodor iLoader Neo : chargement semi-automatique des tôles
- Bodor iTrans : chargement et déchargement automatiques des tôles
- Toutes les machines de découpe laser Bodor pour tôles
- Tous les dispositifs d’automatisation Bodor (EN)
- Guide d’achat d’un laser à fibre pour les ateliers canadiens
- AMS : concessionnaire Bodor agréé au Canada
- Réparation et service de machines laser
Obtenir une soumission pour cette machine
Parlez-nous de vos matériaux, de vos dimensions et de vos volumes en répondant à quelques questions rapides. Un spécialiste examine vos réponses et vous répond en français par courriel dans un délai d’un jour ouvrable.
Téléphone : +1 905 883-8887 (service en anglais). Vous préférez écrire? Joignez-nous en ligne ou écrivez à [email protected] : nous répondons en français par courriel.